 เกี่ยวกับเรา
 ประวัติความเป็นมา
 สอบเทียบ
 Pressure & Vacuum
 Dimension
 Temperature & Humidity
 Torque & Force
 Electrical
 Mass & Balance
 Glassware & Chemical
 Medical
 Flow
 สอบเทียบนอกสถานที่
 อบรม
 Promotion
 Pressure & Vacuum
 Dimension
 Temperature & Humidity
 Torque & Force
 Electrical
 Mass & Balance
 Glassware & Chemical
 Flow
 Others
 บทความ
 วีดีโอ
 ข่าวสาร

ไม่มีสินค้าในตะกร้า
จากประสบการณ์หน้างาน: ทำไมวัดอุณหภูมิอินฟราเรดแล้ว “ค่าเพี้ยน”? เคล็ดลับเรื่อง Emissivity ที่คนใช้เครื่องมือต้องรู้
26
ต.ค.
ต.ค.
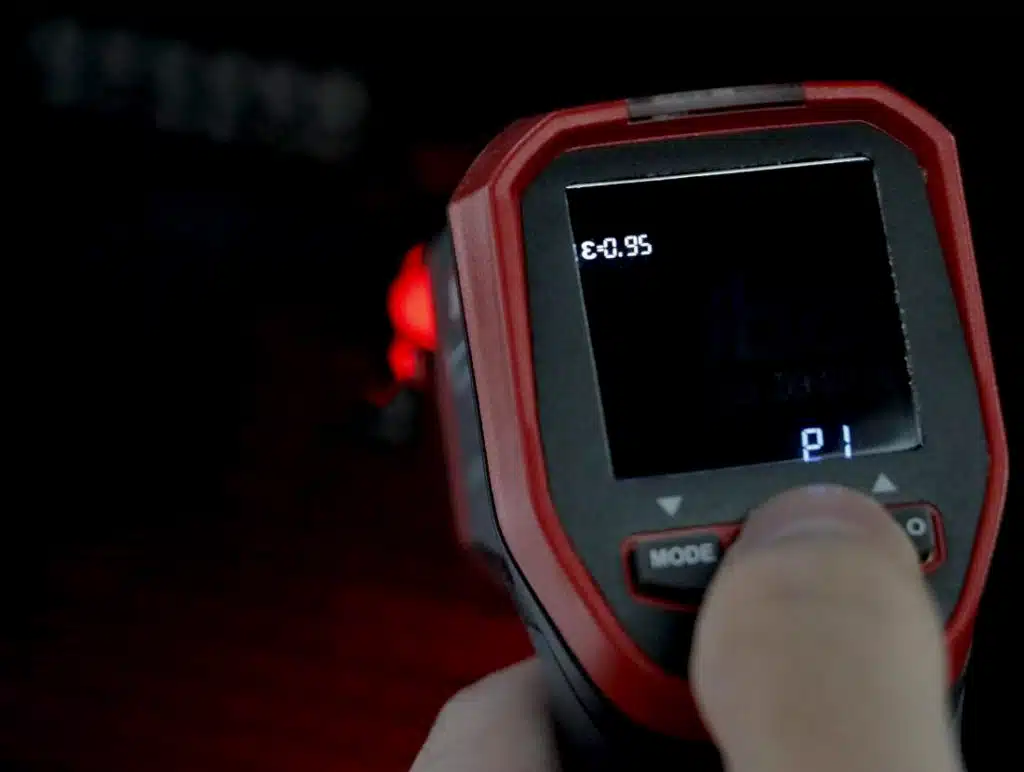
Emissivity (ค่าการแผ่รังสีความร้อน) คือ ค่าที่บอกว่าพื้นผิววัตถุแผ่รังสีอินฟราเรดได้ดีเพียงใด เมื่อเทียบกับวัตถุดำสมบูรณ์ซึ่งมีค่าสูงสุดเท่ากับ 1.00 เครื่องวัดอุณหภูมิอินฟราเรด (ปืนยิงอุณหภูมิ) ใช้ค่านี้แปลงพลังงานรังสีที่รับได้ให้เป็นอุณหภูมิ หากตั้งค่า Emissivity ไม่ตรงกับพื้นผิวจริง โดยเฉพาะโลหะขัดเงาที่มีค่าต่ำ ค่าที่อ่านได้จะคลาดเคลื่อน จึงควรเลือกเครื่องที่ปรับค่า Emissivity ได้ และสอบเทียบอย่างสม่ำเสมอ
หลายคนที่เพิ่งเริ่มใช้ เครื่องวัดอุณหภูมิอินฟราเรด (Infrared Thermometer) หรือที่พวกเราเรียกติดปากกันว่า “ปืนยิงอุณหภูมิ” มักจะคิดว่าแค่ยกเล็งแล้วกดไกปืน ตัวเลขขึ้นมาเท่าไหร่ก็คือค่านั้น แต่พอเอาไปเทียบกับการทำงานจริงหรือหน้างานตรวจสอบ ปรากฏว่าค่าที่ได้เพี้ยนไปไกลจนเกือบวิเคราะห์งานผิดพลาด
สาเหตุหลักไม่ได้อยู่ที่เครื่องเสียครับ แต่อยู่ที่หัวใจสำคัญของเครื่องมือตัวนี้ นั่นคือ ค่า Emissivity (ค่าการแผ่รังสีความร้อน) นั่นเอง
เข้าใจ Emissivity แบบภาษาคนทำงาน
ค่า Emissivity เป็นปัจจัยสำคัญที่สุด แต่ไม่ใช่ปัจจัยเดียวที่ทำให้เครื่องวัดอินฟราเรดอ่านค่าเพี้ยน ยังมีปัจจัยหน้างานอื่นที่ควรระวังควบคู่กันไป:
- อัตราส่วนระยะต่อขนาดจุดวัด (Distance-to-Spot Ratio: D:S) — หากยืนไกลเกินไปจนพื้นที่วัดบานใหญ่กว่าตัวชิ้นงาน ค่าที่อ่านได้จะเป็นค่าเฉลี่ยที่ปนกับพื้นผิวรอบข้าง
- ขนาดจุดวัด (Spot Size) และระยะโฟกัส — ควรให้พื้นที่วัดเล็กกว่าชิ้นงานเป้าหมาย และวัดในระยะที่คู่มือแนะนำ
- มุมในการวัด — ควรถือเครื่องให้ตั้งฉากกับพื้นผิว (ประมาณ 90°) เพื่อให้ขอบเขตการวัดแคบและแม่นยำ
- รังสีสะท้อนจากสภาพแวดล้อม (Reflected Temperature) — แหล่งความร้อนรอบข้างที่สะท้อนเข้าเครื่องอาจทำให้ค่าอ่านสูงหรือต่ำกว่าจริง โดยเฉพาะบนผิวโลหะมันวาว
- สภาพแวดล้อมและสภาพเครื่อง — ฝุ่น ไอน้ำมัน ความชื้น หรือเลนส์ที่สกปรก ล้วนลดความแม่นยำได้
หลักการของเครื่องวัดอินฟราเรด คือ เครื่องไม่ได้พุ่งไปแตะความร้อนโดยตรง แต่มันคอย “ดักจับพลังงานรังสีอินฟราเรดที่วัตถุแผ่ออกมา” แล้วแปลงเป็นค่าอุณหภูมิทีนี้ วัตถุแต่ละอย่างในโลกมันแผ่รังสีออกมาไม่เท่ากัน วัตถุในอุดมคติที่แผ่ความร้อนได้สมบูรณ์แบบ (Black Body) จะมีค่า Emissivity เท่ากับ 1.00 ส่วนของจริงหน้างาน:
- พวกอโลหะ พลาสติก ยาง ผนังปูน หรือผิวเคลือบสี: จะแผ่ความร้อนได้ดีมาก อยู่ที่ประมาณ 0.95 ซึ่งมักเป็นค่ามาตรฐาน (Default) ที่เครื่องตั้งมาจากโรงงาน
- พวกโลหะ ผิวขัดมัน แสตนเลส หรือทองแดงใหม่ๆ: พวกนี้สะท้อนแสงสูง แต่แผ่รังสีตัวเองออกมาต่ำมาก (บางชิ้นแค่ 0.1 – 0.3) ถ้าเอาเครื่องที่ตั้งค่า 0.95 ไปยิงตรงๆ ค่าที่อ่านได้จะต่ำกว่าความเป็นจริงแบบมหาศาล
คุณสมบัติที่เครื่องมือมืออาชีพ “ต้องมี”: เวลาผมเลือกซื้อเครื่องวัดอินฟราเรดติดกระเป๋าเครื่องมือ ฟังก์ชันแรกที่ต้องเช็กเลยคือ “ต้องปรับค่า Emissivity ได้ (ช่วง 0.1 – 1.0)” ถ้าเลือกรุ่นที่ล็อกค่าตายตัวไว้ที่ 0.95 มา จะทำงานกับชิ้นงานโลหะได้ยากมากครับ
เมื่อจะเลือกเครื่องวัดอุณหภูมิอินฟราเรดให้เหมาะกับงาน แนะนำเทียบเกณฑ์เหล่านี้ก่อนตัดสินใจ:
| เกณฑ์ | ทำไมสำคัญ | แนะนำพิจารณา |
| ปรับค่า Emissivity | วัดโลหะเงาได้แม่น | ควรปรับได้ (เช่น 0.10–1.00) ไม่ล็อกตายที่ 0.95 |
| ช่วงอุณหภูมิ (Range) | ครอบคลุมงานจริง | เลือกช่วงที่คลุมอุณหภูมิงานของคุณ |
| ค่า D:S Ratio | วัดเป้าเล็ก/ไกล | ยิ่งสูงยิ่งวัดเป้าเล็กจากระยะไกลได้ |
| ความแม่นยำ (Accuracy) | คุณภาพการวัด | ดูค่า ± ตาม Datasheet |
| ฟังก์ชันเสริม | ใช้งานสะดวก | เลเซอร์เล็ง, Max/Min, บันทึกค่า, แจ้งเตือน |
ประสบการณ์จริงจากการใช้งาน: 2 ตัวอย่างที่เจอกับตัว
ประสบการณ์ที่ 1: ตรวจเช็กจุดต่อสายไฟและบัสบาร์ทองแดงในตู้ MDB (งานระบบไฟฟ้า)
ในงาน Preventive Maintenance (PM) ตู้ควบคุมไฟฟ้า เราต้องคอยสแกนดูว่ามีจุดต่อสายไฟ ขั้วต่อ หรือบัสบาร์ตัวไหนร้อนผิดปกติหรือหลวมหรือไม่
- ปัญหาที่เจอ: ตอนแรกยิงไปที่ผิวบัสบาร์ทองแดงเปลือยที่ขัดเงา เครื่องอ่านได้แค่ 45°C ดูเหมือนปกติ แต่ช่างหน้างานรู้สึกได้ถึงไอความร้อน พอย้อนดูค่า Emissivity ในเครื่อง ปรากฏว่าตั้งค้างไว้ที่ 0.95 ซึ่งทองแดงเงามันสะท้อนรังสีรอบข้าง ค่า Emissivity จริงต่ำมาก (ราวๆ 0.1–0.2)
- วิธีแก้หน้างาน: หลังจากตัดไฟและล็อกระบบ (Lockout/Tagout) ให้อยู่ในสภาพปลอดภัยแล้ว ผมใช้วิธี “แปะเทปพันสายไฟสีดำ” (Vinyl Electrical Tape) เข้าไปที่จุดทดสอบ เพราะเทปดำเป็นวัสดุที่ทราบค่าแน่นอนคือประมาณ 0.95 พอยิงไปที่ผิวเทปดำ อุณหภูมิดีดขึ้นไปถึง 78°C (เป็นตัวอย่างจากหน้างาน การจะสรุปว่าร้อนเกินพิกัดต้องเทียบกับพิกัดอุปกรณ์ โหลด และอุณหภูมิแวดล้อมจริง) ซึ่งบ่งชี้ว่าจุดต่อร้อนผิดปกติและเสี่ยงอันตราย เทคนิคเล็กๆ เรื่อง Emissivity แบบนี้ช่วยให้เราขันแน่นจุดต่อได้ทันก่อนเกิดไฟไหม้ตู้ ทั้งนี้การเตรียมจุดทดสอบและการทำงานกับตู้ไฟต้องทำโดยผู้มีคุณสมบัติและสวม PPE ตามการประเมินความเสี่ยง ห้ามแปะเทปหรือสัมผัสตัวนำที่ยังมีไฟโดยตรง
ประสบการณ์ที่ 2: งานตรวจวัดอุณหภูมิลูกปืน (Bearing) และเพลามอเตอร์โรงงาน
ในการเดินตรวจมอเตอร์และปั๊มน้ำอุตสาหกรรม เสื้อลูกปืนและเพลาเหล็กจะมีสภาพผิวที่ต่างกัน:
- การนำไปใช้: เสื้อลูกปืนที่เป็นเหล็กหล่อพ่นสีเทา/ดำ ผิวหยาบ ผมจะปรับ Emissivity ไว้ที่ราวๆ 0.90–0.95 วัดได้แม่นยำทันที แต่พอขยับไปยิงเพลาเหล็กหมุนที่ผ่านการกลึงจนเงาวับ ค่าที่ได้จะแกว่งและเพี้ยน
- วิธีแก้หน้างาน: ในการหาค่า Emissivity อ้างอิง ผมใช้หัววัดแบบสัมผัส (Thermocouple Contact Probe) วัดอุณหภูมิจริงจากจุดอ้างอิงบนชิ้นงานที่หยุดหมุนและเข้าถึงได้อย่างปลอดภัยก่อน (ห้ามนำโพรบเข้าไปแตะเพลาที่กำลังหมุนเด็ดขาด) จากนั้นเอาปืนอินฟราเรดยิงจุดเดิม แล้วกดปุ่มปรับลดค่า Emissivity บนหน้าจอลงเรื่อยๆ จนกระทั่งตัวเลขบนปืนอินฟราเรดตรงกับที่โพรบวัดได้ เมื่อได้ค่านั้นแล้ว (หน้างานตอนนั้นปรับลงมาแถวๆ 0.4) เราก็จดไว้ใช้ยิงตรวจเช็กเพลาตัวนี้ในรอบต่อๆ ไปได้อย่างรวดเร็ว โดยไม่ต้องเอามือเข้าใกล้ชิ้นส่วนที่หมุนอยู่ ทั้งนี้ค่าที่จดไว้ใช้ซ้ำได้เฉพาะเมื่อสภาพผิว มุมวัด และสภาพแวดล้อมยังเหมือนเดิม หากเปลี่ยนไปต้องตรวจทานค่าใหม่
ข้อควรระวังด้านความปลอดภัย: ห้ามนำหัววัดแบบสัมผัสเข้าไปแตะเพลาที่กำลังหมุนเด็ดขาด ให้เทียบค่ากับชิ้นงานที่หยุดเครื่องแล้วหรือจุดอ้างอิงที่เข้าถึงได้อย่างปลอดภัย และค่า Emissivity ที่จดไว้ใช้ซ้ำได้เฉพาะเมื่อสภาพผิว มุมวัด และสภาพแวดล้อมยังเหมือนเดิม หากเปลี่ยนไปต้องตรวจทานค่าใหม่
การวัดโลหะเงาหรือผิวสะท้อนแสงให้น่าเชื่อถือ:
- แปะวัสดุที่ทราบค่า Emissivity เช่น เทปพันสายไฟสีดำ (~0.95) หรือสเปรย์ที่ทราบค่า แล้ววัดบนผิวนั้น (ทำเมื่อเข้าถึงได้อย่างปลอดภัยและไม่ใช่งานที่มีไฟ/หมุน)
- หรือเทียบกับหัววัดสัมผัส (Thermocouple) บนจุดอ้างอิงที่ปลอดภัย แล้วปรับค่า Emissivity ในเครื่องจนตรงกัน
- บันทึกค่า Emissivity ที่ใช้ได้ผล แต่ตรวจทานใหม่ทุกครั้งหากสภาพผิว มุม หรือสภาพแวดล้อมเปลี่ยน
ข้อดีที่เครื่องมือประเภทนี้ช่วยเราในงานจริง
- ลดการเข้าใกล้จุดเสี่ยง (Non-contact): ช่วยให้เราเช็กอุณหภูมิของจุดอันตรายได้ เช่น ตู้ไฟแรงดันสูง ชิ้นงานที่หมุนอยู่ หรือท่อสตีมร้อนจัด โดยลดการเข้าใกล้หรือสัมผัสโดยตรง อย่างไรก็ตาม การวัดแบบไม่สัมผัสไม่ได้ปลอดภัยโดยอัตโนมัติ การเปิดหรือเข้าใกล้ตู้ไฟแรงดันสูงยังมีความเสี่ยง arc flash จึงต้องปฏิบัติตามข้อกำหนดความปลอดภัยของสถานประกอบการเสมอ
- ประเมินปัญหาหน้างานได้ทันที (Fast Troubleshooting): สแกนหาจุดผิดปกติ (Hotspot) ได้ในเวลาไม่กี่วินาที ช่วยให้วางแผนซ่อมบำรุงเชิงป้องกันได้ก่อนที่เครื่องจักรจะพังเสียหายหนัก
- ความน่าเชื่อถือของข้อมูล: เมื่อเราเข้าใจเรื่องการปรับ Emissivity ให้ตรงกับพื้นผิววัสดุ ข้อมูลอุณหภูมิที่รายงานต่อหัวหน้างานหรือลูกค้าจะมีน้ำหนัก เชื่อถือได้ ไม่ใช่แค่การ “กะเอา” หน้างาน
คำแนะนำสำคัญจากผู้เชี่ยวชาญ: อยากให้เครื่องมือทำงานเต็มประสิทธิภาพ งานมีคุณภาพ ต้อง “Calibrate” อย่างสม่ำเสมอ
แม้ว่าเราจะเข้าใจทฤษฎีและปรับตั้งค่า Emissivity ได้อย่างเชี่ยวชาญแค่ไหนก็ตาม แต่สิ่งหนึ่งที่ในฐานะผู้ใช้งานจริงและผู้ดูแลระบบเครื่องมือวัดไม่ควรมองข้ามเด็ดขาด คือ “การสอบเทียบเครื่องมือวัด (Calibration)”
ในการทำงานจริง เครื่องวัดอุณหภูมิอินฟราเรดต้องเผชิญกับสภาพแวดล้อมที่ท้าทาย ทั้งฝุ่น ละอองน้ำมัน การพกพา การกระทบกระแทกหน้างาน และการเสื่อมสภาพของเซนเซอร์ตรวจจับรังสี (Thermopile) หรือเลนส์ออปติกตามกาลเวลา ซึ่งปัจจัยเหล่านี้ทำให้ตัวเครื่องเกิด “ค่าดริฟต์ (Drift)” หรือค่าความคลาดเคลื่อนสะสมโดยที่เรามองไม่เห็นด้วยตาเปล่า
ทำไมงานที่มีคุณภาพและมาตรฐาน จึงต้องส่ง Calibrate?
- ยืนยันความถูกต้องแม่นยำสูงสุด (Traceability): การส่งเครื่องไปสอบเทียบกับห้องปฏิบัติการที่ได้มาตรฐาน จะเป็นการนำเครื่องของเราไปเทียบกับแหล่งกำเนิดรังสีมาตรฐานอย่าง Black Body Source (แหล่งกำเนิดรังสีวัตถุดำ) ที่มีการสอบย้อนกลับได้ตามมาตรฐานสากล เพื่อดูว่าตัวเครื่องยังอ่านค่าได้ตรงตามสเปกหรือไม่
- ทราบค่าแก้ (Correction) และค่าความไม่แน่นอน (Uncertainty): ผลจากใบรายงานผลการสอบเทียบ (Calibration Certificate) จะทำให้เรารู้ค่าความคลาดเคลื่อนและค่าแก้ (Correction ซึ่งเป็นค่าชดเชยแบบบวก/ลบ หน่วยเดียวกับอุณหภูมิ) ที่แท้จริงของเครื่องในแต่ละช่วงอุณหภูมิ ทำให้วิศวกรหรือช่างสามารถนำค่าแก้ไปคำนวณและประเมินงานได้อย่างแม่นยำ ไม่ตัดสินงานผิดพลาด (คำและรูปแบบค่าให้อ้างอิงตามที่ปรากฏบนใบรับรองจริง)
- ยกระดับคุณภาพงานและรองรับมาตรฐานระบบคุณภาพ: ในงานระดับมืออาชีพ ไม่ว่าจะเป็นระบบควบคุมคุณภาพ ISO 9001, การบำรุงรักษาเชิงป้องกัน (PdM) หรือการตรวจรับงานกับลูกค้า ข้อมูลอุณหภูมิที่มาจากเครื่องมือที่มีประวัติการ Calibrate และอยู่ในรอบสอบเทียบที่องค์กรกำหนดตามความเสี่ยง จะเป็นหลักฐานสนับสนุนความน่าเชื่อถือของงานได้อย่างหนักแน่น
คำแนะนำรอบการสอบเทียบ: โดยทั่วไปสำหรับเครื่องมือวัดที่ใช้งานประจำ ควรส่งสอบเทียบอย่างน้อย ปีละ 1 ครั้ง หรือทันทีที่มีการตกหล่น กระแทกแรงๆ หรือเริ่มสังเกตเห็นว่าค่าที่อ่านได้ขัดแย้งกับความเป็นจริงหน้างาน
สรุปมุมมองคนใช้จริง: เครื่องวัดอินฟราเรดเป็นเครื่องมือที่ยอดเยี่ยม ใช้งานสะดวกและรวดเร็ว แต่จะใช้งานได้คุ้มค่าและให้ผลที่น่าเชื่อถือ ต้องเดินไปด้วยกันทั้งสองขาครับ: ขาแรกคือช่างหน้างานต้องปรับค่า Emissivity ให้ถูกต้องตามพื้นผิววัสดุ และ ขาที่สองคือระบบการดูแลเครื่องมือต้องมีรอบการ Calibrate ที่ได้มาตรฐานอย่างสม่ำเสมอ
หมายเหตุ: ค่า Emissivity ที่ระบุในบทความเป็นค่าทั่วไปเพื่ออธิบายหลักการ ค่าจริงขึ้นกับชนิดวัสดุ สภาพผิว อุณหภูมิ และสภาพแวดล้อม โปรดอ้างอิงตาราง Emissivity ของผู้ผลิตหรือคู่มือเครื่องมือ
คำถามที่พบบ่อย FAQ
Q1: Emissivity คืออะไร?
A: ค่าที่อธิบายความสามารถของพื้นผิวในการแผ่รังสีความร้อนเมื่อเทียบกับวัตถุดำอุดมคติ (ค่า 1.00) ค่าจริงขึ้นกับชนิดวัสดุ สภาพผิว และเงื่อนไขการวัด
Q2: ตั้งค่า Emissivity สูงเกินไป ทำให้อุณหภูมิที่อ่านได้ต่ำลงเสมอหรือไม่?
A: ไม่เสมอไป เพราะเครื่องยังรับรังสีที่สะท้อนจากสิ่งแวดล้อมด้วย ทิศทางและขนาดความคลาดเคลื่อนขึ้นกับอุณหภูมิเป้าหมาย รังสีสะท้อน และการตั้งค่าอื่น
Q3: เครื่องอินฟราเรดวัดโลหะเงาได้ไหม?
A: วัดได้แต่มีโอกาสคลาดเคลื่อนสูง ควรใช้พื้นผิวที่ทราบค่า Emissivity หรือเทียบกับหัววัดสัมผัสเมื่อทำได้อย่างปลอดภัย การปรับค่าอย่างเดียวไม่รับประกันความถูกต้อง
Q4: เครื่องวัดอินฟราเรดต้องสอบเทียบทุกปีหรือไม่?
A: ไม่มีรอบเดียวที่ใช้ได้กับทุกงาน องค์กรควรกำหนดและทบทวนรอบสอบเทียบตามความเสี่ยง ประวัติผลการตรวจ สภาพการใช้งาน และข้อกำหนดระบบคุณภาพ
BDS TEAM