 เกี่ยวกับเรา
 ประวัติความเป็นมา
 สอบเทียบ
 Pressure & Vacuum
 Dimension
 Temperature & Humidity
 Torque & Force
 Electrical
 Mass & Balance
 Glassware & Chemical
 Medical
 Flow
 สอบเทียบนอกสถานที่
 อบรม
 Promotion
 Pressure & Vacuum
 Dimension
 Temperature & Humidity
 Torque & Force
 Electrical
 Mass & Balance
 Glassware & Chemical
 Flow
 Others
 บทความ
 วีดีโอ
 ข่าวสาร


ไม่มีสินค้าในตะกร้า
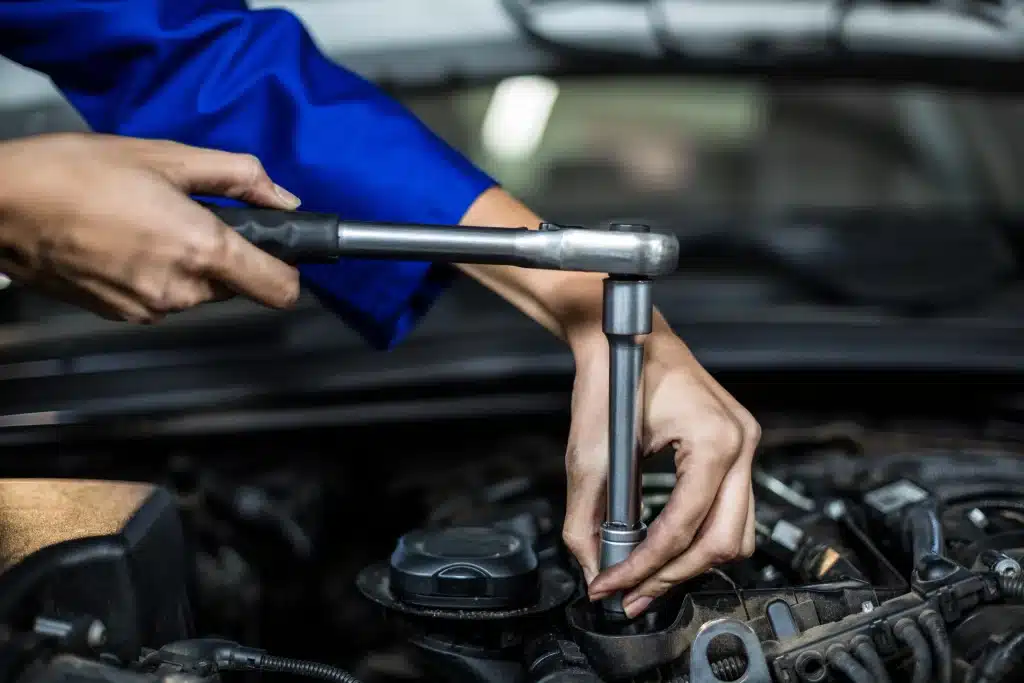
เลือกประแจปอนด์ดิจิตอล TONE อย่างไรไม่ให้ซื้อผิดรุ่น พร้อมแนะนำการสอบเทียบเครื่องมือวัด
24
ส.ค.
ส.ค.
ในสายการผลิตและงานซ่อมบำรุง การขัน Bolt หรือ Nut อาจดูเป็นงานพื้นฐาน แต่ในทางวิศวกรรม เป้าหมายที่แท้จริงไม่ใช่การทำให้ชิ้นส่วน “แน่น” เท่านั้น หากคือการสร้างแรงยึดจับหรือ Clamping Force ให้เพียงพอ สม่ำเสมอ และเหมาะกับการออกแบบของรอยต่อ
หากแรงยึดจับต่ำเกินไป รอยต่ออาจคลายตัว เกิดการรั่ว การสั่น หรือความล้าได้เร็วกว่าที่คาดหากสูงเกินไป Bolt อาจยืดเกินขีดจำกัด เกลียวเสียหาย ชิ้นงานบิดตัว หรือเกิดความเสียหายที่ไม่เห็นทันที ด้วยเหตุนี้ Torque Control จึงไม่ใช่เพียงเรื่องของเครื่องมือ แต่เป็นส่วนหนึ่งของ Quality Control และความน่าเชื่อถือของผลิตภัณฑ์ในอุตสาหกรรมยานยนต์ เครื่องจักร พลังงาน ระบบประกอบ และงานวิศวกรรมอีกหลากหลายประเภทและงานวิศวกรรมอีกหลากหลายประเภท
จาก “เครื่องมือขัน” สู่ “Torque Management”
จุดแข็งของ TONE คือการไม่ได้เริ่มต้นจากการเป็นผู้ผลิตเครื่องมือวัดแรงบิดเพียงอย่างเดียว แต่เติบโตจากรากฐานของ Professional Hand Tools และอุปกรณ์สำหรับงานขันยึดโดยตรง บริษัทก่อตั้งในญี่ปุ่นเมื่อปี 1938 ภายใต้ชื่อ Maeda Metal Industries และเริ่มจำหน่ายเครื่องมือภายใต้แบรนด์ TONE ในปี 1941 จากนั้นจึงขยายเทคโนโลยีจาก Socket Wrenches และ Hand Tools ไปสู่ Power Wrenches, Shear Wrenches, Nut Runners, Torque Wrenches และอุปกรณ์ตรวจสอบแรงบิด
TONE ไม่ได้มุ่งเน้นเพียงการพัฒนาเครื่องมือสำหรับวัดค่า Torque เท่านั้น แต่ยังให้ความสำคัญกับการควบคุมกระบวนการขันยึดให้มีคุณภาพ ถูกต้อง สม่ำเสมอ และสามารถตรวจสอบย้อนหลังได้ แนวคิดนี้สะท้อนผ่านวิสัยทัศน์ “Bolting Solution” ที่บริษัทกำหนดขึ้นในปี 2006
| ปี | พัฒนาการสำคัญ |
| 1938–1941 | ก่อตั้ง Maeda Metal Industries, Ltd. และเริ่มจำหน่ายเครื่องมือภายใต้แบรนด์ TONE |
| 1988 | เปิดตัว Torque Wrench แบบหัวปรับได้ |
| 2002–2006 | ผลิต Torque Wrench ที่พัฒนาเองและได้รับสิทธิบัตร ก่อนกำหนดวิสัยทัศน์ Bolting Solution Company |
| 2011–2012 | พัฒนาเครื่องทดสอบ Torque Wrench แบบอัตโนมัติเต็มรูปแบบ และเปิดตัว Ratchet Digitorqon |
| 2015–2017 | ต่อยอดด้วย Torque Checker และ Poka-yoke Torque Wrench |
เข้าใจ Torque ให้ถูกก่อนเลือกเครื่องมือ
เมื่อออกแรงที่ระยะห่างจากแกนหมุน จะเกิดโมเมนต์หรือ Torque ความสัมพันธ์พื้นฐานเขียนได้ดังนี้
T = F × L
T = Torque | F = แรงที่กระทำ | L = ระยะตั้งฉากจากแนวแรงถึงแกนหมุน
ตัวอย่างเช่น หากออกแรง 100 N ที่ระยะตั้งฉาก 0.5 m จะได้ Torque เท่ากับ 50 N·m อย่างไรก็ตาม ในรอยต่อแบบ Bolt สิ่งที่วิศวกรต้องการควบคุมจริงคือแรงดึงใน Bolt หรือ Bolt Preload ซึ่งสร้างแรงกดระหว่างชิ้นส่วนที่ประกบกัน
ความสัมพันธ์ระหว่าง Torque กับ Preload มักประมาณด้วยสมการเชิงประสบการณ์
T ≈ K × Fₚ × d
T = Applied Torque | K = Nut factor | Fₚ = Bolt preload | d = Nominal bolt diameter
สมการนี้มีประโยชน์สำหรับการทำความเข้าใจและประมาณค่า แต่ไม่ควรถูกมองว่าเป็นสมการที่รับประกัน Preload เพราะค่า K รวมผลของแรงเสียดทานและลักษณะทางเรขาคณิตหลายส่วนไว้ด้วยกัน หากรอยต่อมีความสำคัญสูง การกำหนด Torque ควรอ้างอิงข้อมูลของผู้ผลิต ข้อกำหนดทางวิศวกรรม หรือผล Torque–Tension Test ของชุด Bolt, Nut, Washer, Lubricant และผิวสัมผัสจริง ไม่ควรใช้ตารางทั่วไปโดยปราศจากการประเมิน
ในการขัน Bolt ค่า Torque ที่ใช้ไม่ได้เปลี่ยนเป็นแรงดึงใน Bolt ทั้งหมด เนื่องจากแรงบิดส่วนหนึ่งถูกใช้เพื่อเอาชนะแรงเสียดทานบริเวณเกลียวและใต้หัว Bolt หรือ Nut มีเพียงบางส่วนเท่านั้นที่ทำให้ Bolt เกิดการยืดตัวและสร้าง Preload ดังนั้น เมื่อสภาพแรงเสียดทานเปลี่ยนไป แม้จะใช้ค่า Torque เท่าเดิม ค่า Preload ที่เกิดขึ้นก็อาจแตกต่างกันได้
- Lubrication ชนิด ปริมาณ และวิธีการทา
- Surface finish, coating และสภาพผิวสัมผัส
- ชนิดและสภาพของ Washer
- Thread pitch และรูปแบบเกลียว
- ความเร็ว ลำดับ และวิธีการขัน
- Alignment ของเครื่องมือกับแกน Fastener
- อุณหภูมิและสภาพแวดล้อม
- ความถูกต้องของเครื่องมือและเทคนิคของผู้ปฏิบัติงาน
ดังนั้น Bolt ที่เหมือนกันและขันด้วย Torque เท่ากัน ไม่ได้หมายความว่าจะสร้าง Clamping Force เท่ากันเสมอไป นี่คือเหตุผลที่การเลือกประแจจากคำว่า “ Accuracy ±x%” เพียงตัวเดียวไม่เพียงพอสำหรับการควบคุมกระบวนการ
Digital Torque Wrench เพิ่มอะไรให้กระบวนการ
Digital Torque Wrench ไม่ได้ลบความไม่แน่นอนของรอยต่อ แต่ช่วยให้การประยุกต์ Torque มองเห็นได้ชัดขึ้น ลดการพึ่งพาความรู้สึกของผู้ใช้ และเปิดทางให้เกิดการบันทึกหรือประเมินผลตามข้อกำหนดของกระบวนการ จุดสำคัญจึงไม่ใช่เพียง “หน้าจอดิจิทัล” แต่คือ Feedback, Repeatability, Data Handling และ Traceability ที่เหมาะกับงาน
ตัวอย่างเช่น เอกสารผลิตภัณฑ์ Ratchet Digitorqon TDT Series ของ TONE ระบุความสามารถด้าน Peak/Track mode, การวัดได้ทั้งสองทิศทาง, การแจ้งเตือนด้วย LED–เสียง–จอแสดงผล, การตั้งค่าเป้าหมายหลายค่าและเกณฑ์ผ่าน/ไม่ผ่าน, การเก็บข้อมูลการวัด และการส่งออกข้อมูลเป็น CSV ผ่าน USB ทั้งนี้ Accuracy, Working Range และฟังก์ชันที่มีจริงแตกต่างกันตามรุ่น จึงต้องตรวจสอบ Datasheet และคู่มือฉบับปัจจุบันก่อนกำหนดเป็นข้อกำหนดจัดซื้อ
ฟังก์ชันบันทึกและส่งออกข้อมูลช่วยสนับสนุน Traceability แต่ต้องเชื่อมกับการระบุงาน ผู้ใช้ เวลา และชิ้นส่วนให้ครบถ้วน
เลือก Torque Wrench อย่างไรให้เหมาะกับกระบวนการ
การเลือก Torque Wrench ไม่ควรพิจารณาเพียงว่า รุ่นใดดีที่สุด แต่ควรเลือกเครื่องมือที่ เหมาะสมกับข้อกำหนด (Requirement) และระดับความเสี่ยงของกระบวนการใช้งาน มากที่สุด เพราะการเลือกโดยดูเฉพาะ ค่าพิกัดแรงบิดสูงสุด (Maximum Capacity) หรือราคา อาจทำให้ได้เครื่องมือที่สามารถใช้งานได้ แต่ไม่เหมาะกับช่วงการทำงานจริง และอาจทำให้การควบคุมแรงบิดมีประสิทธิภาพไม่เพียงพอสำหรับกระบวนการนั้น ๆ
| เกณฑ์ | คำถามที่ควรตอบก่อนเลือก |
| Working Torque Range | ตรวจสอบว่าค่า Torque ที่ใช้งานอยู่ภายในช่วงการใช้งานที่ผู้ผลิตกำหนด และอยู่ในช่วงที่เครื่องมือได้รับการสอบเทียบหรือไม่ |
| Accuracy | พิจารณาว่าค่าความคลาดเคลื่อนของเครื่องมือเหมาะสมกับค่าความคลาดเคลื่อนที่กระบวนการยอมรับได้ (Process Tolerance) และระดับความไม่แน่นอนของการวัดโดยรวมหรือไม่ |
| Repeatability | เครื่องมือและผู้ปฏิบัติงานให้ผลซ้ำได้ดีเพียงใด โดยเฉพาะใน Production ที่ทำงานเดิมจำนวนมาก |
| Tool Type & Head | ต้องการ Preset, Click, Digital, Interchangeable Head, Torque Multiplier หรือ Power Tool และ Geometry ของหัวเข้าถึงจุดขันได้จริงหรือไม่ |
| Data & Traceability | ต้องบันทึกค่าหรือผล Pass/Fail หรือไม่ ต้องเชื่อมโยงกับ Serial, Job, Operator หรือระบบคุณภาพระดับใด |
| Environment & Ergonomics | พื้นที่แคบ อุณหภูมิ ความชื้น ทิศทางการขัน น้ำหนักเครื่องมือ และแรงที่ผู้ใช้ต้องออกเหมาะสมหรือไม่ |
| Service & Life Cycle Cost | มี Calibration, Repair, Spare Parts, Technical Support และระยะเวลาหยุดใช้งานที่ยอมรับได้หรือไม่ |
ตัวอย่างเช่น หากงานใช้งานหลักอยู่ที่ประมาณ 100 N·m การเลือก Torque Wrench ช่วง 20–200 N·m มักเหมาะสมกว่าเครื่องมือช่วง 100–1000 N·m เนื่องจากค่าที่ใช้งานไม่ได้อยู่ใกล้ขอบล่างของช่วงวัดมากเกินไป อย่างไรก็ตาม ควรพิจารณาช่วงการใช้งานจริงและข้อกำหนดด้าน Accuracy ของเครื่องมือแต่ละรุ่นร่วมด้วย ไม่ควรใช้เกณฑ์เปอร์เซ็นต์แบบเดียวกันกับ Torque Wrench ทุกประเภท
ใช้เครื่องมืออย่างถูกต้อง เพื่อให้ได้ผลที่เชื่อถือได้
แม้ Torque Wrench จะผ่านการสอบเทียบ (Calibration) แล้ว แต่ วิธีการใช้งานของผู้ปฏิบัติงานยังส่งผลต่อความถูกต้องของผลการวัด โดยเฉพาะ Mechanical Torque Wrench ผู้ใช้งานควรออกแรงอย่างต่อเนื่องและสม่ำเสมอ จับเครื่องมือในตำแหน่งที่ผู้ผลิตกำหนด หลีกเลี่ยงการกระชากหรือโยกเครื่องมือด้านข้าง และหยุดออกแรงเมื่อเครื่องมือส่งสัญญาณตามวิธีที่ระบุไว้ในคู่มือ เพื่อช่วยลดความคลาดเคลื่อนและเพิ่มความน่าเชื่อถือของผลการใช้งาน
- ตรวจสอบเครื่องมือก่อนเริ่มงาน ทั้งรุ่น หน่วยวัด ช่วงการใช้งาน สถานะการสอบเทียบ (Calibration) และค่า Setting ให้ถูกต้องตามข้อกำหนดของงาน
- เลือก Socket และอุปกรณ์ต่อให้เหมาะสมกับ Fastener รวมถึงตรวจสอบว่าสามารถรองรับแรงบิดที่ใช้งานได้อย่างปลอดภัย
- รักษาแนวของเครื่องมือให้ตรงกับแนวแกนของ Fastener และออกแรงอย่างต่อเนื่อง ค่อยเป็นค่อยไป เพื่อช่วยลดความคลาดเคลื่อนในการขัน
- หลีกเลี่ยงการ Click ซ้ำหรือออกแรงต่อหลังเครื่องมือส่งสัญญาณ เพราะอาจทำให้ค่า Peak Torque สูงเกินกว่าค่าที่กำหนด
- สำหรับ Digital Torque Wrench ควรเลือกโหมด Peak หรือ Track รวมถึงตั้งค่าแจ้งเตือนให้สอดคล้องกับ Work Instruction ของกระบวนการ
- บันทึกและตรวจสอบความผิดปกติของเครื่องมือ หากพบความเสียหาย การแสดงผลผิดปกติ หรือพฤติกรรมการทำงานที่แตกต่างจากเดิม ควรหยุดใช้งานและนำเครื่องมือไปตรวจสอบก่อนนำกลับมาใช้งานอีกครั้ง
ข้อผิดพลาดที่พบได้บ่อย คือการนำ Torque Wrench ไปใช้คลาย Bolt ที่ติดแน่น แม้ Torque Wrench บางรุ่นจะสามารถใช้งานหรือวัดค่าได้ทั้งสองทิศทาง แต่ไม่ได้หมายความว่าเครื่องมือถูกออกแบบมาให้รับแรงคลายสูงหรือแรงกระแทกเกินพิกัด การใช้งานผิดประเภทอาจทำให้เครื่องมือเกิด Overload ส่งผลต่อความแม่นยำ และทำให้เครื่องมือเสื่อมสภาพเร็วกว่าปกติ
การดูแล Torque Wrench หลังใช้งาน เพื่อรักษาความถูกต้องของเครื่องมือ
- หลีกเลี่ยงการทำเครื่องมือตก กระแทก หรือใช้งานเกินพิกัด (Overload) เพราะอาจส่งผลต่อกลไกภายในและความถูกต้องของเครื่องมือ
- ไม่ควรใช้ท่อเพิ่มความยาวหรืออุปกรณ์ต่อที่ไม่ได้รับการประเมิน เนื่องจากอาจทำให้แรงบิดที่เกิดขึ้นแตกต่างจากค่าที่กำหนด
- ทำความสะอาดเครื่องมือหลังใช้งานและจัดเก็บในกล่องอย่างเหมาะสม โดยหลีกเลี่ยงความชื้น อุณหภูมิสูง และสารเคมีที่อาจทำให้เครื่องมือเสียหาย
- สำหรับ Mechanical Adjustable Torque Wrench ควรปรับค่ากลับไปยังตำแหน่งต่ำสุดตามที่ผู้ผลิตกำหนดหลังใช้งาน และไม่ควรหมุนต่ำกว่าขอบเขตของสเกล
- สำหรับ Digital Torque Wrench ควรดูแลแบตเตอรี่และจัดเก็บเครื่องมือตามเงื่อนไขที่ระบุไว้ในคู่มือของแต่ละรุ่น
- หากเครื่องมือตก กระแทก หรือไม่ได้ใช้งานเป็นเวลานาน ควรตรวจสอบสภาพและความพร้อมของเครื่องมือก่อนนำกลับไปใช้ โดยเฉพาะกับงานที่มีความสำคัญหรือมีข้อกำหนดด้านแรงบิดสูง
Calibration ไม่ควรพิจารณาเฉพาะตามรอบเวลาที่กำหนด
การกำหนดรอบการสอบเทียบตามระยะเวลาเป็นเพียงจุดเริ่มต้นของการควบคุมเครื่องมือ เอกสารของ TONE สำหรับ Digital Torque Wrench ระบุแนวทางการตรวจสอบตามระยะ (Periodic Inspection) ประมาณปีละครั้ง หรือทุก 10,000 ครั้งของการใช้งาน อย่างไรก็ตาม ในระบบคุณภาพที่เหมาะสม รอบการสอบเทียบควรพิจารณาจากหลายปัจจัยร่วมกัน เช่น ความถี่ในการใช้งาน ประวัติผลการสอบเทียบ ความเสี่ยง และความสำคัญของงาน
นอกจากการสอบเทียบตามรอบแล้ว หากเกิดเหตุการณ์ที่อาจส่งผลต่อความถูกต้องของ Torque Wrench ควรตรวจสอบเพิ่มเติม หรือพิจารณาส่งสอบเทียบก่อนถึงกำหนด เช่น
- เครื่องมือตกหรือได้รับแรงกระแทก
- เครื่องมือเกิด Overload หรือถูกใช้งานผิดประเภท
- ผลการขันหรือผลการควบคุมคุณภาพของกระบวนการเริ่มมีความผิดปกติ
- ค่า Repeatability หรือการตอบสนองของเครื่องมือเปลี่ยนไปจากเดิม
- เครื่องมือผ่านการซ่อม ปรับตั้ง หรือเปลี่ยนชิ้นส่วนสำคัญ
- ความถี่ในการใช้งานเพิ่มขึ้น หรือถูกนำไปใช้กับงานที่มีความสำคัญและความเสี่ยงสูงกว่าเดิม
การตรวจสอบระหว่างรอบด้วย Torque Checker หรือ Intermediate Check สามารถช่วยติดตามแนวโน้มความคลาดเคลื่อน (Drift) และตรวจพบความผิดปกติได้รวดเร็วขึ้น แต่ไม่ควรนำมาใช้แทนการสอบเทียบ (Calibration) โดยอัตโนมัติ
Intermediate Check มีหน้าที่ช่วยยืนยันว่าเครื่องมือยังคงอยู่ภายใต้การควบคุมระหว่างรอบการสอบเทียบ ส่วน Calibration เป็นกระบวนการเปรียบเทียบค่าของเครื่องมือกับมาตรฐานอ้างอิงที่มีความสอบกลับได้ (Traceability) และรายงานผลตามวิธีการที่กำหนด

Calibration และ Repair ต้องเชื่อมโยงกัน
การซ่อม Torque Wrench ไม่ควรสิ้นสุดเพียงแค่เครื่องมือกลับมาใช้งานหรือส่งสัญญาณ Click ได้ตามปกติ เพราะการทำงานของกลไกเพียงอย่างเดียว ไม่ได้ยืนยันว่าค่า Torque Output ยังคงถูกต้องตามข้อกำหนด
ดังนั้น หลังการซ่อม การปรับตั้ง หรือการเปลี่ยนชิ้นส่วนสำคัญ ควรมีการตรวจสอบและสอบเทียบเครื่องมือ พร้อมบันทึกข้อมูลทั้ง ก่อนและหลังการดำเนินการ เพื่อยืนยันว่า Torque Wrench สามารถกลับมาใช้งานได้อย่างถูกต้องและเชื่อถือได้
ข้อมูล As-Found แสดงสภาพและผลของเครื่องมือก่อนการปรับหรือซ่อม ซึ่งมีความสำคัญต่อการประเมินผลกระทบย้อนหลัง หากพบว่าเครื่องมือมีค่าอยู่นอกเกณฑ์ ผู้ใช้งานสามารถนำข้อมูลดังกล่าวไปใช้ทำ Impact Assessment กับชิ้นงานหรือกระบวนการที่เคยใช้เครื่องมือนั้นได้ ส่วนข้อมูล As-Left แสดงผลของเครื่องมือหลังการปรับ ซ่อม หรือสอบเทียบ ช่วยยืนยันสภาพของเครื่องมือก่อนนำกลับไปใช้งาน ดังนั้น การพิจารณาทั้ง As-Found และ As-Left จึงให้ข้อมูลที่มีประโยชน์มากกว่าการระบุเพียงว่าเครื่องมือ “ผ่าน” หรือ “ไม่ผ่าน”
แนวทางนี้ช่วยให้การซ่อม Torque Wrench ไม่ได้เป็นเพียงการแก้ไขเครื่องมือให้กลับมาใช้งานได้ แต่เป็นส่วนหนึ่งของ การบริหารความเสี่ยงในระบบ Torque Control ด้วย
สิ่งที่สำคัญกว่าการซื้อ Torque Wrench
การเลือก Torque Tool ที่เหมาะสมไม่ควรจบเพียงแค่การซื้อและส่งมอบเครื่องมือ เพราะต้นทุนตลอดอายุการใช้งานไม่ได้มีเพียง ราคาซื้อ (Purchase Price) เท่านั้น แต่ยังรวมถึงค่าใช้จ่ายและความเสี่ยงจาก Downtime, Calibration, Repair, Training, Data Management รวมถึงผลกระทบที่อาจเกิดขึ้นกับผลิตภัณฑ์หรือกระบวนการ หากค่า Torque ไม่ถูกต้อง
ดังนั้น การบริหาร Torque Tool อย่างมีประสิทธิภาพควรครอบคลุมตลอดวงจรการใช้งาน ตั้งแต่
- กำหนด Requirement และเลือกเครื่องมือให้เหมาะกับงาน ทั้งช่วง Torque, Accuracy และลักษณะการใช้งาน
- ทวนสอบเครื่องมือก่อนนำเข้าใช้งาน พร้อมกำหนดหมายเลขหรือข้อมูลประจำเครื่องเพื่อให้สามารถติดตามย้อนหลังได้
- จัดทำ Work Instruction และฝึกอบรมผู้ปฏิบัติงาน ให้มีวิธีใช้งานที่ถูกต้องและเป็นมาตรฐานเดียวกัน
- ควบคุมการใช้งานและบันทึกผล เพื่อให้สามารถตรวจสอบข้อมูลย้อนหลังได้
- ตรวจสอบระหว่างรอบและติดตามประวัติของเครื่องมือ เพื่อเฝ้าระวังความผิดปกติหรือแนวโน้มการเปลี่ยนแปลง
- กำหนดรอบ Calibration ให้เหมาะสมกับการใช้งานและระดับความเสี่ยงของกระบวนการ
- ดำเนินการ Maintenance หรือ Repair พร้อมเก็บข้อมูล As-Found เพื่อทราบสภาพของเครื่องมือก่อนการปรับหรือซ่อม
- สอบเทียบหลังการซ่อมหรือปรับตั้ง (Recalibration) และประเมินผลกระทบย้อนหลัง หากพบว่าเครื่องมืออยู่นอกเกณฑ์
- วิเคราะห์แนวโน้มจากประวัติของเครื่องมือ เพื่อนำข้อมูลมาปรับปรุง Calibration Interval และแผนการบำรุงรักษาให้เหมาะสมยิ่งขึ้น
Calibration Laboratory Co., Ltd. (CLC) ให้บริการครอบคลุมตั้งแต่การจำหน่ายเครื่องมือ การสอบเทียบ การซ่อมบำรุง ไปจนถึงการให้คำปรึกษาและสนับสนุนด้านเทคนิค โดยมีห้องปฏิบัติการด้าน Torque and Force และได้รับการรับรองตามมาตรฐาน ISO/IEC 17025:2017 จากสำนักงานมาตรฐานผลิตภัณฑ์อุตสาหกรรม (สมอ.) และ ANSI National Accreditation Board
สรุป
Torque ที่ถูกต้องไม่ได้เกิดจากเครื่องมือที่ดีเพียงอย่างเดียว แต่เกิดจากการเลือกเครื่องมือให้เหมาะกับงาน การกำหนด Torque จากข้อมูลรอยต่อที่ถูกต้อง วิธีใช้งานที่ควบคุมได้ ผู้ปฏิบัติงานที่ผ่านการฝึกอบรม การสอบเทียบที่เชื่อถือได้ และการบำรุงรักษาที่เชื่อมโยงกับประวัติของเครื่องมือ
ด้วยพื้นฐานและประสบการณ์ด้าน Hand Tools และ Bolting Equipment ทำให้ TONE ไม่ได้มุ่งเน้นเพียงการพัฒนาเครื่องมือสำหรับงานขัน แต่ยังให้ความสำคัญกับการควบคุมกระบวนการขันให้มีความถูกต้องและสม่ำเสมอ อย่างไรก็ตาม การใช้ Digital Torque Wrench ให้เกิดประสิทธิภาพสูงสุด ควรนำมาใช้งานเป็นส่วนหนึ่งของระบบ Torque Management ที่มีการกำหนดวิธีใช้งาน การตรวจสอบ การสอบเทียบ และการติดตามผลอย่างเหมาะสม
.
แหล่งอ้างอิงและหมายเหตุทางเทคนิค
TONE CO., LTD. – Corporate History
TONE Tool Catalog No. 2108 – Ratchet Digitorqon TDT Series, features
TONE Tool Catalog No. 2108 – Ratchet Digitorqon TDT Series, specifications
NASA GSFC – Mechanical Fastener Torque Guidelines, Directive 540-PG-8072.1.2B
Calibration Laboratory Co., Ltd. – Accreditation
หมายเหตุ
ข้อมูลรุ่นและ Specification ของผลิตภัณฑ์อาจมีการเปลี่ยนแปลงตามการอัปเดตของผู้ผลิต จึงควรตรวจสอบ Catalog, Datasheet, Instruction Manual และ Scope of Accreditation ฉบับปัจจุบันก่อนนำข้อมูลไปใช้อ้างอิงในการออกแบบกระบวนการ เลือกใช้งาน หรือจัดซื้อเครื่องมือ
BDS TEAM