 เกี่ยวกับเรา
 ประวัติความเป็นมา
 สอบเทียบ
 Pressure & Vacuum
 Dimension
 Temperature & Humidity
 Torque & Force
 Electrical
 Mass & Balance
 Glassware & Chemical
 Medical
 Flow
 สอบเทียบนอกสถานที่
 อบรม
 Promotion
 Pressure & Vacuum
 Dimension
 Temperature & Humidity
 Torque & Force
 Electrical
 Mass & Balance
 Glassware & Chemical
 Flow
 Others
 บทความ
 วีดีโอ
 ข่าวสาร

ไม่มีสินค้าในตะกร้า
เครื่องวัดอุณหภูมิอินฟราเรดสำหรับงานอุตสาหกรรม: เลือกอย่างไรให้แม่นยำ (UNI-T)
19
ต.ค.
ต.ค.
Distance-to-Spot Ratio (D:S) คือ อัตราส่วนระหว่างระยะห่างจากเครื่องวัดอุณหภูมิอินฟราเรดถึงเป้าหมาย (D) กับขนาดเส้นผ่านศูนย์กลางของพื้นที่วัด (S) โดยทั่วไปค่า D:S ที่สูงขึ้นช่วยให้วัดเป้าหมายขนาดเล็กจากระยะไกลขึ้นได้ แต่ต้องตรวจแผนภาพและข้อกำหนดของเครื่องแต่ละรุ่น เพราะขนาดจุดวัดจริงอาจมีเงื่อนไขด้านระบบออปติคัลและระยะโฟกัส
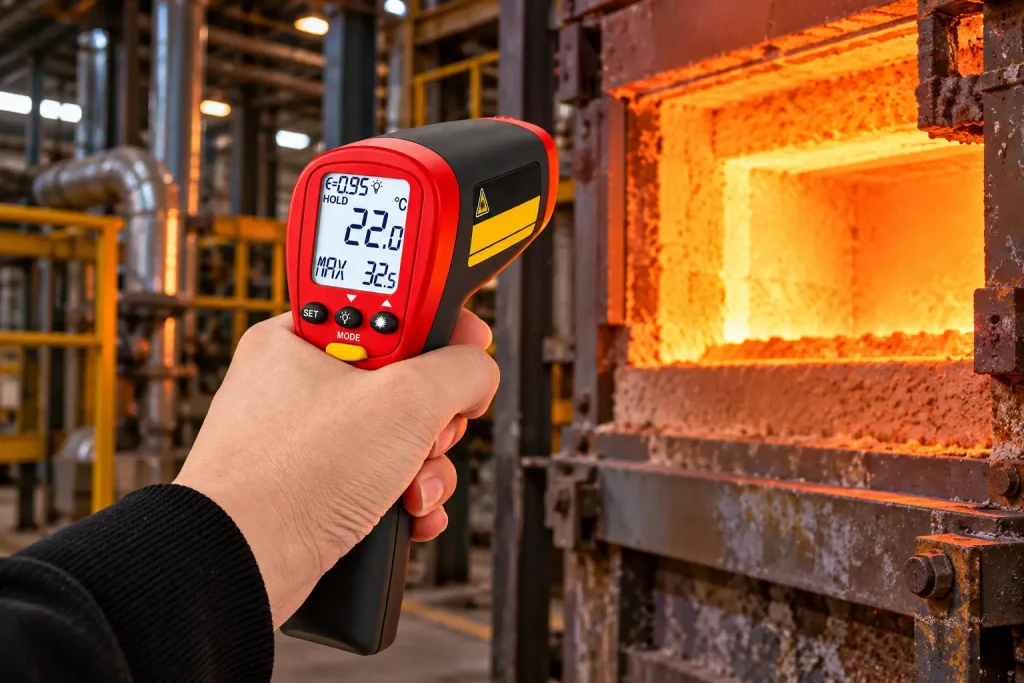
เครื่องวัดอุณหภูมิอินฟราเรดสามารถวัดอุณหภูมิแบบ ไม่สัมผัส (Non-contact) ทำให้ผู้ใช้งานสามารถวัดอุณหภูมิสูงได้จากระยะที่ปลอดภัย จึงมีบทบาทสำคัญในงานต่าง ๆ เช่น การควบคุมคุณภาพการผลิต การบำรุงรักษาอุปกรณ์ และการตรวจสอบหรือแก้ไขปัญหา บทความนี้จะแนะนำค่าทางเทคนิคที่สำคัญอีกหนึ่งรายการที่ควรพิจารณาเมื่อเลือกซื้อเครื่องวัดอุณหภูมิอินฟราเรด คือ อัตราส่วนระยะห่างต่อขนาดจุดวัด
หน้าที่ของเลเซอร์บนเครื่องวัดอุณหภูมิอินฟราเรด
เนื้อหา
ซ่อน
ก่อนอื่น ควรทำความเข้าใจหน้าที่ของ เลเซอร์บนเครื่องวัดอุณหภูมิอินฟราเรด ซึ่งมีหน้าที่เป็น “ตัวช่วยเล็ง” เพื่อให้ผู้ใช้งานสามารถระบุตำแหน่งหรือพื้นที่ที่ต้องการวัดได้สะดวกยิ่งขึ้น โดยยกตัวอย่างเครื่องวัดอุณหภูมิของ UNI-T รูปแบบเลเซอร์ที่พบได้ทั่วไปมี 3 ประเภท ได้แก่:
- Single Laser: เลเซอร์แบบจุดเดียว ช่วยให้ผู้ใช้งานเล็งไปยังบริเวณที่ต้องการวัดได้อย่างง่ายดาย แต่สามารถบอกได้เพียงตำแหน่งโดยประมาณของพื้นที่วัดเท่านั้น
- Dual Laser: เลเซอร์แบบสองจุด โดยระยะห่างระหว่างจุดเลเซอร์ทั้งสองบนพื้นผิวของวัตถุที่กำลังวัด จะมีค่าใกล้เคียงกับ เส้นผ่านศูนย์กลางของพื้นที่วัดที่มีลักษณะเป็นวงกลม
- Ring Laser: เลเซอร์แบบวงแหวน โดยวงเลเซอร์จะแสดงพื้นที่โดยประมาณที่เครื่องกำลังตรวจวัดอุณหภูมิ
ข้อสังเกตจากหน้างาน: เลเซอร์ช่วยระบุตำแหน่งและขอบเขตพื้นที่วัดให้ชัดขึ้น แต่ความถูกต้องของค่าอุณหภูมิขึ้นกับสมรรถนะของเครื่อง ขนาดพื้นที่วัด ค่า Emissivity และสภาพการวัด
ขอบเขตการมองเห็น (Field of View) และขนาดจุดวัด (Spot Size)
เนื่องจากเครื่องวัดอุณหภูมิอินฟราเรดใช้ระบบออปติคัลและเลนส์ในการรวบรวมและโฟกัสพลังงานอินฟราเรด พื้นที่ที่เครื่องรับพลังงานอินฟราเรดเข้ามาจึงเรียกว่า ขอบเขตการมองเห็น (Field of View) ซึ่งบางครั้งก็เรียกว่า จุดวัด (Spot) เพื่อให้ได้ผลการวัดที่แม่นยำ ควรทำความเข้าใจขอบเขตการมองเห็นของเครื่องวัดอุณหภูมิอินฟราเรดก่อนใช้งาน ขณะทำการวัด ควรตรวจสอบให้แน่ใจว่า วัตถุเป้าหมายมีขนาดใหญ่กว่าเส้นผ่านศูนย์กลางของจุดวัด โดยมีหลักการว่า:
- ยิ่งวัตถุมีขนาดเล็กเท่าใด ระยะการวัดก็ควรยิ่งใกล้มากขึ้นเท่านั้น
- เพื่อให้ได้ค่าการวัดที่เหมาะสม แนะนำให้วัตถุที่ต้องการวัดมีขนาดใหญ่กว่าเส้นผ่านศูนย์กลางของจุดวัด (Spot Size) อย่างน้อย 2 เท่า ตามคำแนะนำของผู้ผลิต
- ระยะและมุมในการวัดมีผลต่อขนาดและรูปร่างของพื้นที่รับรังสี โดยขอบเขตการมองเห็น (Field of View) จะกว้างขึ้นเมื่อระยะห่างระหว่างตัวเครื่องกับพื้นผิวที่ต้องการวัดเพิ่มมากขึ้น
- ย่อหน้าต้นฉบับรวม “ขนาดวัตถุ ≥ 2 เท่าของจุดวัด” กับ “FOV กว้างขึ้นตามระยะ/มุม” ไว้ด้วยกัน ทำให้อ่านสับสน แนะนำแยกเป็น 2 bullet:
- หลักการทำงานของเครื่อง: เครื่องรับพลังงานรังสีจากบริเวณในขอบเขตการมองเห็น (Field of View) แล้วประมวลผลเป็นอุณหภูมิ หากพื้นที่วัดครอบคลุมพื้นผิวอื่น ค่าที่อ่านได้อาจได้รับอิทธิพลจากพื้นผิวรอบข้าง เนื่องจากอาจรวมอุณหภูมิของวัตถุหรือพื้นผิวอื่นที่อยู่ด้านข้างหรือด้านหลังของเป้าหมายเข้าไปด้วย
ทำความเข้าใจอัตราส่วนระยะห่างต่อขนาดจุดวัด (Distance-to-Spot Ratio: D:S)
สำหรับการกำหนดขนาดของพื้นที่การวัดของเครื่องวัดอุณหภูมิอินฟราเรด ณ ระยะทางหนึ่ง ๆ สามารถพิจารณาได้จาก อัตราส่วนระยะห่างต่อขนาดจุดวัด (Distance-to-Spot Ratio: D:S) ซึ่งบางครั้งเรียกว่า Distance-to-Target Ratio (DTR)
ค่า D:S มีความสัมพันธ์กับประสิทธิภาพของระบบออปติคัลภายในเครื่อง
- เครื่องวัดอุณหภูมิอินฟราเรดระดับทั่วไป อาจมีค่า D:S ประมาณ 10:1
- เครื่องมือระดับมืออาชีพ อาจมีค่า 50:1 หรือสูงกว่า
การเปรียบเทียบขนาดจุดวัดระหว่าง D:S = 10:1 กับ D:S = 50:1:
กรณี D:S = 10:1
- ระยะทาง (D) 200 มม. → ขนาดจุดวัด (S) เส้นผ่านศูนย์กลางประมาณ 25 มม.
- ระยะทาง (D) 400 มม. → ขนาดจุดวัด (S) เส้นผ่านศูนย์กลางประมาณ 40 มม.
- ระยะทาง (D) 600 มม. → ขนาดจุดวัด (S) เส้นผ่านศูนย์กลางขยายกว้างถึง 65 มม.
กรณี D:S = 50:1
- ระยะทาง (D) 300 มม. → ขนาดจุดวัด (S) เส้นผ่านศูนย์กลางประมาณ 20 มม.
- ระยะทาง (D) 1,000 มม. → ขนาดจุดวัด (S) เส้นผ่านศูนย์กลางคุมอยู่ที่ 20 มม.
- ระยะทาง (D) 1,500 มม. → ขนาดจุดวัด (S) เส้นผ่านศูนย์กลางประมาณ 30 มม. เท่านั้น
เครื่องวัดอุณหภูมิอินฟราเรดที่มีค่า D:S สูง เช่น 50:1 สามารถวัดพื้นที่ขนาดเล็กได้จากระยะที่ไกลมากขึ้น ดังนั้นในการเลือกเครื่องวัดอุณหภูมิอินฟราเรด ควรพิจารณาว่าต้องวัดจากระยะห่างเท่าใด และวัตถุเป้าหมายมีขนาดเล็กมากน้อยเพียงใด “ยิ่งวัตถุมีขนาดเล็กและอยู่ไกลมากเท่าใด ก็ยิ่งต้องเลือกเครื่องที่มีค่า D:S สูงมากขึ้นเท่านั้น”
ตัวอย่างการใช้งานจริงในอุตสาหกรรม
ในกระบวนการอบชุบความร้อนชิ้นงานในภาคอุตสาหกรรม หากผู้ปฏิบัติงานต้องการวัดอุณหภูมิของชิ้นงานจากระยะที่ไกลและปลอดภัย เพื่อเฝ้าติดตามการเปลี่ยนแปลงของอุณหภูมิและควบคุมคุณภาพของกระบวนการ สามารถเลือกใช้เครื่องวัดอุณหภูมิอินฟราเรดที่มีค่า D:S = 30:1 หรือสูงกว่า
(หมายเหตุ: เป็นเพียงตัวอย่าง ควรพิจารณาขนาดเป้าหมายจริง ระยะเข้าถึง ความร้อนพื้นหลัง และค่า Emissivity ร่วมด้วย และเลือกรุ่นจากคู่มือผู้ผลิตเป็นหลัก)
ตัวอย่างเครื่องวัดอุณหภูมิของ UNI-T ที่มีค่า D:S ให้เลือกหลายระดับ เพื่อให้เหมาะกับลักษณะการใช้งานและความต้องการที่แตกต่างกัน:
- UT300A+ รุ่นประหยัด มีค่า D:S = 10:1
- UT302+ Series มีค่า D:S = 20:1
- UT305+ Series รุ่นสำหรับงานระดับมืออาชีพ มีค่า D:S = 55:1
รุ่น UNI-T แนะนำสำหรับงานอุตสาหกรรม
เปรียบเทียบรุ่นเครื่องวัดอุณหภูมิอินฟราเรด UNI-T เพื่อช่วยเลือกค่า D:S ให้เหมาะกับลักษณะงาน:
| รุ่น UNI-T | ค่า D:S | เหมาะกับงาน |
| UT300A+ | 10:1 | งานทั่วไป ระยะใกล้ งบจำกัด |
| UT302+ Series | 20:1 | งานโรงงานระยะปานกลาง |
| UT305+ Series | 55:1 | งานมืออาชีพ วัดเป้าเล็กจากระยะไกล เช่น อบชุบ/หลอมโลหะ |
D:S มีผลต่อการสอบเทียบเครื่องวัดอุณหภูมิอินฟราเรดอย่างไร
ในการสอบเทียบเครื่องวัดอุณหภูมิอินฟราเรด ต้องพิจารณาว่าพื้นที่ที่เครื่องรับรังสี (Spot Size) ครอบคลุมแหล่งกำเนิดรังสีอ้างอิงได้เพียงพอหรือไม่ หาก Spot Size ใหญ่กว่าแหล่งกำเนิด หรือระยะตั้งเครื่องไม่เหมาะสม ผลการสอบเทียบอาจได้รับอิทธิพลจากบริเวณรอบข้าง
ขนาดเป้าหมาย ระยะวัด ค่า Emissivity และข้อกำหนดวิธีสอบเทียบ จึงต้องถูกตรวจสอบร่วมกันโดยผู้เชี่ยวชาญ (แนวทางอ้างอิง: Fluke แนะนำให้แหล่งกำเนิดมีขนาดอย่างน้อย 3 เท่าของ Spot Size ในการสอบเทียบ)
มุมมองจากผู้ใช้งานจริง: การควบคุมประสิทธิภาพกระบวนการผลิต และหัวใจสำคัญของการสอบเทียบ (Calibration)
ในฐานะผู้ใช้งานเครื่องมือวัดในภาคสนาม การเลือกเครื่องที่มีค่า D:S เหมาะสม ถือเป็นเพียงก้าวแรกของการทำงาน แต่หากโจทย์ของเราคือ “การผลิตผลิตภัณฑ์ที่มีคุณภาพและได้มาตรฐานสม่ำเสมอ” สิ่งที่ต้องตระหนักควบคู่กันมี 2 ประเด็นหลักดังนี้:
- การทำงานอย่างมีประสิทธิภาพหน้างานจริง
- อย่าพึ่งพาแสงเลเซอร์เพียงอย่างเดียว: ต้องจำให้ขึ้นใจว่าเลเซอร์ไม่ได้วัดอุณหภูมิ หากชิ้นงานมีขนาดเล็กแต่เรายืนห่างเกินไปจนขอบเขต D:S บานออกเกินตัวชิ้นงาน ตัวเลขที่โชว์บนหน้าจอจะกลายเป็นค่าเฉลี่ยที่เพี้ยนทันที ส่งผลให้ตัดสินใจคุมกระบวนการผลิตผิดพลาด
- คำนึงถึงค่า Emissivity (สัมประสิทธิ์การแผ่รังสีความร้อน): วัตถุแต่ละชนิดสะท้อนและแผ่รังสีต่างกัน เช่น โลหะเงา อะลูมิเนียม หรือสเตนเลส หากใช้เครื่องที่ไม่สามารถปรับชดเชยค่า Emissivity ให้ตรงกับเนื้อวัสดุ หรือกำหนดค่าไม่เหมาะกับพื้นผิว ค่าที่อ่านได้อาจสูงหรือต่ำกว่าความเป็นจริง โดยขึ้นกับอุณหภูมิเป้าหมาย รังสีสะท้อน และสภาพแวดล้อม ซึ่งอาจส่งผลต่อคุณภาพงานชุบแข็งหรืองานหลอมโลหะ
- คุณภาพสินค้าเริ่มต้นที่ “การสอบเทียบเครื่องมือวัด (Calibration)”
เครื่องวัดอุณหภูมิอินฟราเรดทุกตัว เมื่อผ่านการใช้งานไประยะหนึ่ง ย่อมมีความเสื่อมสภาพของระบบเลนส์ ตัวตรวจจับรังสี หรือมีความคลาดเคลื่อนสะสม (Drift):
- ความเชื่อมั่นในผลการทดสอบ (Metrological Traceability): หากเครื่องมือวัดไม่เคยผ่านการสอบเทียบ เราจะไม่สามารถยืนยันได้เลยว่าอุณหภูมิ 200°C หรือ 800°C ที่แสดงบนจอนั้นตรงกับมาตรฐานจริงหรือไม่ ซึ่งหากอุณหภูมิในกระบวนการอบหรือเชื่อมเพี้ยนไปแม้เพียงเล็กน้อย อาจทำให้ชิ้นงานเกิดการแตกร้าว ไม่ผ่านเกณฑ์สเปก หรือถูกตีกลับทั้งลอต
- การส่งสอบเทียบตามรอบมาตรฐาน: การส่งเครื่องมือเข้าสอบเทียบกับห้องปฏิบัติการที่ได้รับการรับรองตามมาตรฐาน (เช่น ISO/IEC 17025) โดยใช้แหล่งกำเนิดรังสีความร้อนมาตรฐานอย่าง Blackbody Cavity/Furnace จะช่วยออกใบรับรอง (Calibration Certificate) ที่รายงานค่าความคลาดเคลื่อน (Error) ค่าชดเชย (Correction) และค่าความไม่แน่นอนของการวัด (Measurement Uncertainty)
- เลือกขอบข่ายให้ตรงงาน: ควรเลือกห้องปฏิบัติการที่มีขอบข่ายที่ได้รับการรับรองเหมาะกับรายการเครื่องมือ ช่วงการวัด และวิธีการสอบเทียบที่ต้องการ (การได้รับการรับรอง ISO/IEC 17025 ไม่ได้หมายความว่าทุกเครื่องหรือทุกช่วงการวัดจะอยู่ในขอบข่ายที่ได้รับการรับรองโดยอัตโนมัติ)
- รักษาระบบคุณภาพองค์กร: การมีระบบการสอบเทียบอย่างเคร่งครัดช่วยลดของเสีย (Defect) ในสายการผลิต ป้องกันการหยุดชะงักของเครื่องจักร และเป็นหลักฐานสำคัญในการผ่านการตรวจประเมินระบบคุณภาพต่าง ๆ เช่น ISO 9001, IATF 16949 หรือ GMP/HACCP
สรุป
การเลือกค่า D:S และชนิดของเลเซอร์ให้ตรงกับระยะหน้างาน จะช่วยให้การทำงานมีความปลอดภัยและสะดวกรวดเร็ว และการสอบเทียบเครื่องมือวัดอย่างสม่ำเสมอช่วยให้ทราบคุณลักษณะทางมาตรวิทยาและประเมินความเหมาะสมในการใช้งานของเครื่องมือ เพื่อสนับสนุนการควบคุมคุณภาพได้อย่างมีหลักฐาน น่าเชื่อถือ และนำไปสู่การผลิตสินค้าที่มีคุณภาพอย่างยั่งยืน
หมายเหตุ: ตัวอย่างอัตราส่วน D:S และขนาดจุดวัดในบทความนี้ใช้เพื่ออธิบายหลักการเท่านั้น ขนาดพื้นที่วัดจริงและเงื่อนไขการใช้งานอาจแตกต่างตามรุ่นและผู้ผลิต โปรดตรวจสอบคู่มือ Optical Diagram และข้อกำหนดของเครื่องมือก่อนเลือกใช้หรือกำหนดวิธีสอบเทียบ
สนใจเครื่องวัดอุณหภูมิอินฟราเรด UNI-T หรือบริการสอบเทียบ?
CLC ให้บริการจำหน่ายเครื่องวัดอุณหภูมิอินฟราเรด UNI-T และบริการสอบเทียบเครื่องมือวัด สอบถามข้อมูลรุ่นและสเปกกับทีมงาน CLC เพื่อเลือกค่า D:S ช่วงอุณหภูมิ และรุ่นที่เหมาะกับงานของคุณ
คำถามที่พบบ่อย (FAQ)
Q: D:S สูงดีกว่าเสมอหรือไม่?
A: ไม่เสมอไป ต้องพิจารณาขนาดเป้าหมาย ระยะวัด ค่า Emissivity และคุณสมบัติการวัดอื่นของเครื่องมือร่วมกัน
Q: ใช้สูตร S = D ÷ D:S ได้ทุกระยะหรือไม่?
A: ใช้เพื่ออธิบายหรือประมาณค่าได้ในสถานการณ์ที่สอดคล้องกับสเปก แต่ต้องตรวจ Optical Diagram และระยะโฟกัสของผู้ผลิต โดยเฉพาะช่วงระยะใกล้
Q: ทำไมวัดโลหะผิวมันแล้วค่าอาจคลาดเคลื่อน?
A: เพราะค่า Emissivity ของพื้นผิวและรังสีสะท้อนอาจมีผลต่อการอ่านค่า จึงต้องกำหนดการวัดและค่า Emissivity ให้เหมาะสม
Q: ควรสอบเทียบเครื่องวัด IR บ่อยแค่ไหน?
A: กำหนดรอบจากความเสี่ยงการใช้งาน ความถี่ สภาพแวดล้อม ประวัติผลสอบเทียบ และข้อกำหนดของลูกค้าหรือระบบคุณภาพ ไม่ควรอ้างรอบเดียวกับทุกองค์กร
BDS TEAM