 เกี่ยวกับเรา
 ประวัติความเป็นมา
 สอบเทียบ
 Pressure & Vacuum
 Dimension
 Temperature & Humidity
 Torque & Force
 Electrical
 Mass & Balance
 Glassware & Chemical
 Medical
 Flow
 สอบเทียบนอกสถานที่
 อบรม
 Promotion
 Pressure & Vacuum
 Dimension
 Temperature & Humidity
 Torque & Force
 Electrical
 Mass & Balance
 Glassware & Chemical
 Flow
 Others
 บทความ
 วีดีโอ
 ข่าวสาร


ไม่มีสินค้าในตะกร้า
สอบเทียบ Surface Roughness Tester (เครื่องวัดความเรียบผิว) วิธีใช้งาน ดูแลรักษา และเกณฑ์การส่งสอบเทียบ
05
ต.ค.
ต.ค.
Surface Roughness Tester (เครื่องวัดความเรียบผิว) คืออะไร
เครื่องวัดความเรียบผิวที่กล่าวถึงในบทความนี้หมายถึง Surface Roughness Tester ซึ่งในทางวิศวกรรมมักเรียกว่าเครื่องวัดความหยาบผิว และการวัดความหยาบผิวเป็นคนละคุณลักษณะกับการวัดความราบ (Flatness) ปัจจุบันในท้องตลาดมีให้เลือกใช้งานหลากหลายรุ่น โดยทั่วไปแล้วเครื่องวัดและทดสอบความเรียบผิวสามารถวัดความขรุขระได้ทั้งโลหะและอโลหะ ซึ่งวัดได้ทั้งผิวเรียบแบน, ทรงกระบอก, ทรงกรวยหรือร่องต่างๆ ของชิ้นงาน ทั้งนี้ความสามารถในการวัดแต่ละลักษณะขึ้นอยู่กับรูปแบบของเครื่อง ชนิดและรูปทรงของ Stylus หรือ Probe อุปกรณ์จับยึด คุณสมบัติของวัสดุ และข้อกำหนดของเครื่องแต่ละรุ่น การวัดร่องหรือรูปทรงเฉพาะบางลักษณะอาจต้องใช้เครื่องแบบตั้งโต๊ะหรืออุปกรณ์เสริมร่วมด้วย
นิยมใช้ค่า Ra และ Rz ซึ่งเป็นพารามิเตอร์ความหยาบผิวตามมาตรฐาน ISO 21920-2:2021 โดยรายงานผลเป็นหน่วยไมโครเมตร (µm) เราสามารถเลือกใช้งานและใช้ตรวจวัดความขรุขระพื้นผิวของชิ้นงานในกระบวนการผลิต
บทความนี้กล่าวถึงเครื่องวัดโปรไฟล์ผิวแบบสัมผัสด้วย Stylus ซึ่งในทางปฏิบัติแบ่งได้เป็นสองกลุ่มหลัก คือเครื่องแบบพกพา (Portable Surface Roughness Tester) ที่นำไปวัดชิ้นงานถึงหน้างานได้ และเครื่องแบบตั้งโต๊ะที่ติดตั้งประจำในห้องตรวจสอบ โดยหัวข้อการเตรียมความพร้อมและการดูแลรักษาเน้นที่เครื่องแบบพกพาซึ่งใช้งานหน้างานเป็นหลัก เนื้อหานี้ไม่ครอบคลุมเครื่องวัดแบบไม่สัมผัสหรือการวัดแบบพื้นผิวสามมิติ
Surface Roughness Tester วัดความหยาบผิวอย่างไร
เครื่องแบบสัมผัสใช้ปลาย Stylus เคลื่อนที่ตามแนววัดบนผิวชิ้นงานเพื่อเก็บข้อมูลโพรไฟล์ของผิว จากนั้นจึงแยกส่วนความหยาบออกจากองค์ประกอบคลื่นยาวด้วยตัวกรองตามที่กำหนด แล้วคำนวณพารามิเตอร์ เช่น Ra และ Rz จาก Roughness Profile ที่ได้
การตั้งค่าการวัดต้องสอดคล้องกับข้อกำหนดบนแบบงานและมาตรฐานที่ใช้อ้างอิง หากข้อกำหนดไม่ได้ระบุองค์ประกอบบางรายการไว้ ให้ใช้ค่าเริ่มต้นตามเงื่อนไขของ ISO 21920-3:2021 ซึ่งกำหนดเป็นชุดค่าตาม setting class ได้แก่ ค่า profile L-filter nesting index หรือ cut-off ตั้งแต่ 0.08 ถึง 8 มิลลิเมตร ระยะประเมินตั้งแต่ 0.4 ถึง 40 มิลลิเมตร และรัศมีปลาย Stylus สูงสุด 2, 5 หรือ 10 ไมโครเมตร โดยค่าทั้งสามสัมพันธ์กันตาม setting class ที่เลือก ไม่ใช่ช่วงที่เลือกค่าใดก็ได้อย่างอิสระ
ส่วนการคำนวณพารามิเตอร์ตาม ISO 21920-2:2021 นั้น พารามิเตอร์ส่วนใหญ่คำนวณบนระยะประเมิน ขณะที่ Rp, Rv และ Rz ยังใช้การเฉลี่ยจากช่วงย่อย จึงต้องระบุมาตรฐานและเงื่อนไขที่ใช้ประเมินทุกครั้ง ผลจากการตั้งค่าที่ต่างกันอาจนำมาเปรียบเทียบกันโดยตรงไม่ได้
ค่า Ra กับ Rz ต่างกันอย่างไร
| หัวข้อ | Ra | Rz |
| ชื่อตามมาตรฐาน | Arithmetical Mean Deviation (ค่าเฉลี่ยความหยาบผิว) | Maximum Height (ค่าความสูงของ Roughness Profile) |
| นิยาม | ค่าเฉลี่ยเลขคณิตของค่าสัมบูรณ์ของค่า ordinate ของ Roughness Profile ภายในช่วงประเมินที่กำหนด | พารามิเตอร์ความสูงของ Roughness Profile ซึ่งคำนวณตามนิยาม ช่วงแบ่ง และวิธีประเมินของมาตรฐานที่ระบุ |
| ลักษณะข้อมูลที่สะท้อน | ระดับความหยาบโดยเฉลี่ยของผิว จึงใช้เป็นข้อมูลภาพรวมของลักษณะผิว | ลักษณะความสูงระหว่างยอดและร่องของผิว จึงอาจตอบสนองต่อความเปลี่ยนแปลงด้านความสูงต่างจาก Ra |
| หน่วย | ไมโครเมตร (µm) | ไมโครเมตร (µm) |
การเลือกพารามิเตอร์ เช่น Ra หรือ Rz พร้อมมาตรฐานและค่าตั้งการวัด ต้องให้ตรงกับข้อกำหนดของงาน แบบงาน และกระบวนการผลิต ไม่ควรใช้ค่าใดค่าหนึ่งเพียงค่าเดียวเพื่อสรุปว่าตรวจพบตำหนิบนผิวได้ทั้งหมด และทั้งสองค่าไม่มีสูตรแปลงระหว่างกันที่ใช้ได้ทุกกรณี
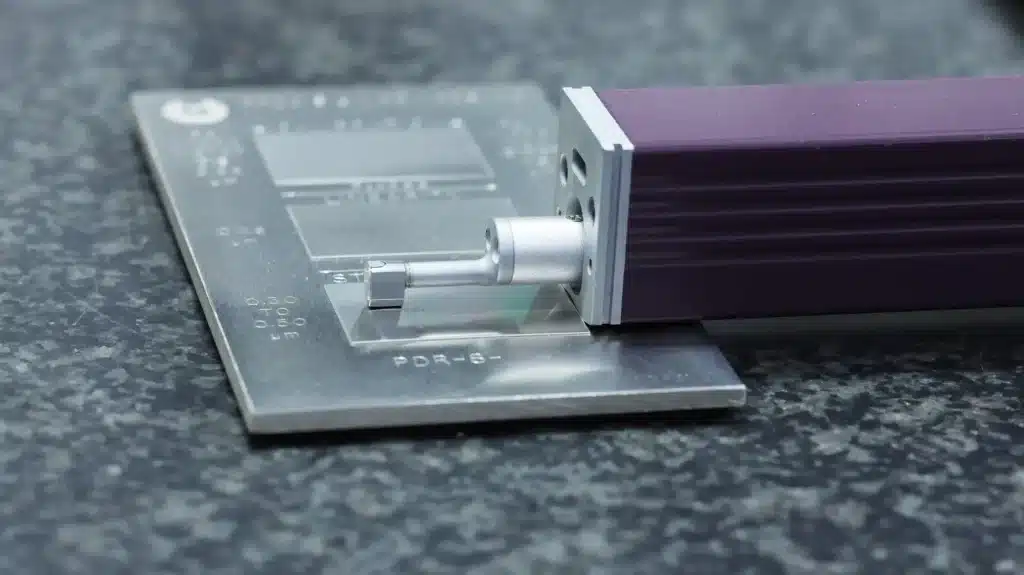
“แผ่นมาตรฐานความหยาบผิว Roughness Specimen”
ปัจจัยที่มีผลต่อผลการวัด
ก่อนเปรียบเทียบผลวัดระหว่างครั้งหรือระหว่างเครื่อง ควรตรวจสอบว่าเงื่อนไขต่อไปนี้ตรงกันหรือไม่
- ชนิดและรัศมีปลาย Stylus ที่ใช้ ซึ่งสัมพันธ์กับ setting class ตามมาตรฐาน
- ชนิดตัวกรองและค่า L-filter nesting index หรือ cut-off ที่ตั้งไว้
- ระยะประเมินที่ใช้ เพราะมีผลต่อค่าที่คำนวณได้โดยตรง
- ทิศทางการวัดสัมพันธ์กับลายผิว โดยเมื่อไม่ได้กำหนดทิศทางไว้เป็นอย่างอื่น ให้ใช้ทิศทางที่ให้ค่าพารามิเตอร์ความสูงสูงที่สุด ซึ่งโดยทั่วไปคือทิศตั้งฉากกับทิศทางลายผิวหลัก ทั้งนี้ให้ยึดข้อกำหนดบนแบบงานเป็นหลัก
- ความสะอาดของผิวชิ้นงานและแผ่นมาตรฐาน โดยแนวปฏิบัติที่ดีแนะนำให้เช็ดฝุ่นและความชื้นด้วยผ้าไร้ขน เป่าสิ่งปนเปื้อนออกด้วยอากาศที่กรองแล้ว และขจัดคราบน้ำมันด้วยตัวทำละลายที่เหมาะกับวัสดุและคู่มือของผู้ผลิต
- ความมั่นคงของการจับยึดชิ้นงานและเครื่อง รวมถึงการลดผลกระทบจากการสั่นสะเทือนและสภาวะแวดล้อมที่อาจรบกวนผลการวัด
ควรบันทึกเงื่อนไขเหล่านี้ไว้พร้อมกับผลวัด เพื่อให้ตรวจซ้ำและเปรียบเทียบผลได้อย่างเหมาะสม
การใช้งานและดูแลรักษาเครื่องแบบพกพา (Portable Surface Roughness Tester)
หัวข้อนี้เน้นเครื่องแบบพกพาที่นำไปใช้วัดชิ้นงานถึงหน้างาน ซึ่งมีข้อควรระวังเพิ่มเติมจากการขนย้ายและการใช้แบตเตอรี่
การตรวจสอบความพร้อมก่อนการใช้งาน
- ตรวจสอบสภาพสายและตัวเครื่องว่าอยู่ในสภาพพร้อมใช้งานหรือไม่โดยสายจะต้องไม่มีรอยขาดแหว่ง
- เช็คหัว Probe ที่ใช้งานว่ามีรอยแตกร้าว, หัก, บิ่นหรือไม่ หาก Probe มีรอยบิ่นให้ทำการเปลี่ยน Probe ใหม่ทันที เพราะหากใช้งานผลการวัดที่ได้อาจจะผิดพลาด
- เปิดเครื่องเพื่อตรวจสอบการตั้งค่าใช้งาน ซึ่งแต่ละรุ่นการตั้งค่าก็จะแตกต่างกันออกไป โดยพารามิเตอร์ที่ใช้กันมากคือ Ra กับ Rz
- ตรวจเช็คค่าเบื้องต้นด้วย Reference Standard ว่าค่าที่ได้มีความถูกต้องอยู่หรือไม่ หากค่าถูกต้องก็สามารถใช้งานเครื่องได้ตามปกติ และหากตรวจเช็คกับ Reference Standard แล้วพบว่าค่าที่ได้ไม่ตรงหรือไม่มั่นใจในค่า ให้ลูกค้าทำการส่งสอบเทียบกับห้องปฏิบัติการสอบเทียบที่ได้มาตรฐาน
หมายเหตุ: การตรวจด้วย Roughness Specimen ตามวิธีการทวนสอบ เป็นการยืนยันว่าเครื่องเป็นไปตามเกณฑ์ยอมรับที่กำหนดไว้ภายในขอบเขตที่ตรวจ และควรบันทึกผลไว้เป็นหลักฐาน การตรวจดังกล่าวไม่ใช่กระบวนการเดียวกับการสอบเทียบ ซึ่งสร้างความสัมพันธ์ระหว่างค่าจากมาตรฐานอ้างอิงกับค่าที่เครื่องแสดงพร้อมพิจารณาความไม่แน่นอน จึงใช้แทนกันไม่ได้เมื่อข้อกำหนดของงานระบุให้ต้องสอบเทียบ ทั้งนี้ Roughness Specimen สามารถเป็นมาตรฐานที่ใช้ในการสอบเทียบได้เมื่อมีคุณสมบัติและวิธีใช้งานที่เหมาะสม
MKS